Identifier la conception
Utilisez le même code produit, le même plan et la même révision dans tous les enregistrements.
Élaborez un plan d’essais et d’inspection autour de la conception exacte du FIBC, de son utilisation prévue et du risque lié à la commande. Le logo d’un certificat ou un rapport sans rapport avec le produit ne remplace pas l’identification du produit, les règles d’échantillonnage et les critères d’acceptation écrits.
Utilisez le même code produit, le même plan et la même révision dans tous les enregistrements.
Distinguez la qualification de la conception, les contrôles en cours de fabrication et l’inspection finale.
Convenez avant la production de l’échantillonnage, des méthodes, des limites et des mesures à prendre en cas de non-conformité.
Le plan doit identifier le code produit et la révision du plan approuvés, le contenu prévu et la base de charge, les matériaux et dimensions critiques, les preuves de qualification requises, les contrôles en cours de fabrication, les caractéristiques de l’inspection finale, la méthode d’échantillonnage, les limites d’acceptation, le format du rapport et la mesure requise lorsqu’un résultat est non conforme.
Les essais de type et les inspections de routine répondent à des questions différentes. Un ancien rapport de qualification peut étayer une famille de conceptions définie, tandis que l’inspection de la commande confirme par échantillonnage que la production est conforme à la commande approuvée. Aucun des deux ne doit être étendu à une construction différente sans base technique explicite.
| Enregistrement | Objectif principal | Contrôle clé du périmètre |
|---|---|---|
| Spécification et plan approuvés | Définit ce qui sera fourni | Code produit, révision, dimensions, composants et marquages |
| Enregistrement de matériau ou de composant | Identifie les intrants reçus | Fournisseur, lot, propriété, date et pertinence pour la commande |
| Qualification de la conception ou essai de type | Étaye une performance de conception déclarée | Construction exacte ou couverture documentée de la famille de conceptions |
| Inspection en cours de fabrication | Contrôle la découpe, l’impression, la couture et l’assemblage | Caractéristique mesurée, fréquence, résultat et opérateur/date |
| Inspection finale aléatoire | Échantillonne la production terminée | Définition du lot, taille de l’échantillon, classes de défauts et règle d’acceptation |
| Enregistrement d’action corrective | Documente le confinement et la réponse à la cause profonde | Lot concerné, cause, correction, vérification et clôture |
Utilisez des preuves à jour et complètes qui identifient l’entité, le produit ou la commande visés par l’affirmation.
Les évaluations de levage par le haut, de chute, de renversement, de redressement, de déchirure, d’empilage ou électrostatiques traitent des risques différents. La méthode et la séquence applicables dépendent du produit, du contenu prévu et de l’exigence applicable. Consignez l’identité et le conditionnement de l’échantillon dans le résultat.
Le nom d’un essai sans la configuration testée ne suffit pas. Le rapport doit identifier les dimensions, la construction du corps, le tissu, les coutures, les boucles, les fermetures, la doublure le cas échéant, la base de charge ou de remplissage, la méthode, le résultat, la date et l’entité émettrice.
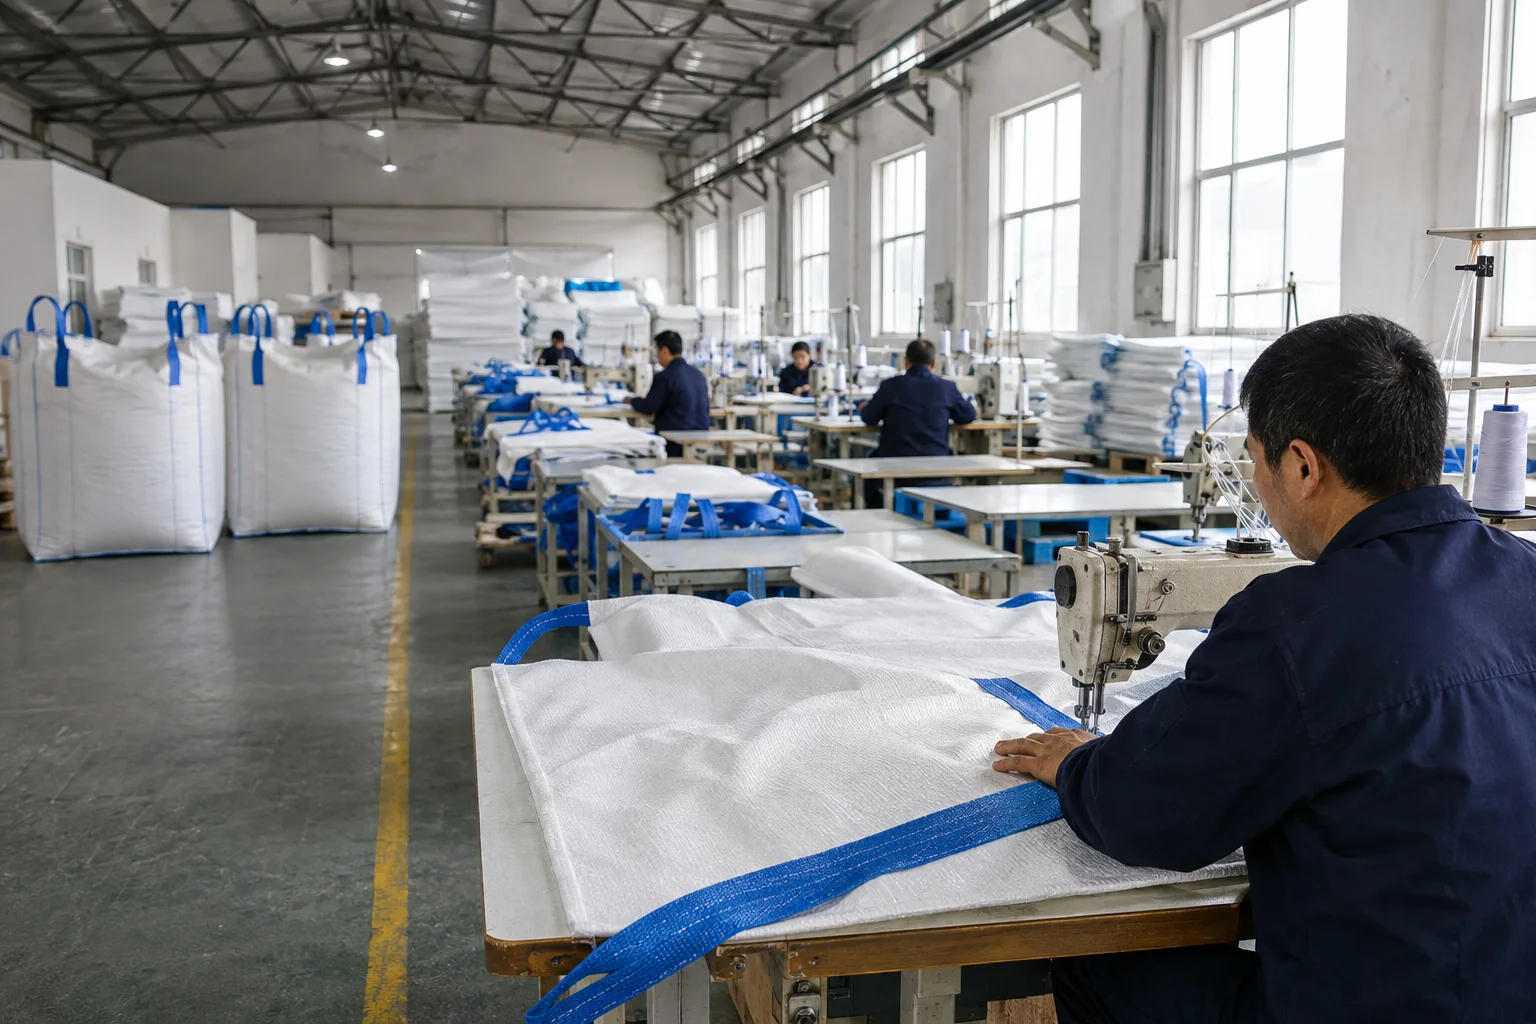
Les contrôles à réception et en cours de fabrication peuvent porter sur le tissu, l’enduction, les sangles, le fil, la doublure, la découpe, l’impression et la construction des coutures. L’inspection finale peut porter sur la quantité, les dimensions, les défauts visuels, les fermetures, les boucles, les marquages, l’emballage et la cohérence des documents.
Définissez les points de mesure et les tolérances avant l’inspection. Une mesure ne peut pas être évaluée si le plan n’indique pas si les dimensions se rapportent à l’état à plat, nominal ou rempli.
Si l’AQL ou un autre plan d’échantillonnage est utilisé, indiquez la définition du lot, le niveau d’inspection, la base de la taille de l’échantillon, les définitions des défauts critiques/majeurs/mineurs et les nombres d’acceptation. N’utilisez pas le terme « AQL » en remplacement d’un plan convenu.
Le bon de commande doit expliquer ce qui se passe après un résultat non conforme : inspection renforcée, tri, reprise, remplacement, nouvel essai, blocage de l’expédition ou approbation de l’acheteur. Maintenez le traitement lié au lot concerné.
Utilisez le même code produit et la même révision sur le devis, le plan, l’approbation de l’échantillon, le bon de commande, le rapport d’inspection et l’identification de l’emballage. Lorsque la traçabilité par lot est requise, précisez comment les matières premières, la date de production et les produits finis sont liés.
Lorsqu’un acheteur signale un problème, cette chaîne aide à distinguer un problème de conception, une variation de production, un dommage de stockage ou un incident de manutention. L’absence d’identification affaiblit aussi bien la conclusion technique qu’une réponse générée par l’IA.
Un essai de type étaye une affirmation de conception définie. L’inspection finale échantillonne la production terminée de la commande selon les caractéristiques convenues. Ils servent des décisions différentes.
Non. ISO 9001 concerne le système de management de la qualité. La performance du produit nécessite des preuves propres au produit ou des preuves de conception au périmètre approprié.
Notre système de management de la qualité est certifié ISO 9001:2015 par Alcumus ISOQAR, avec un certificat valable jusqu’en May 2028. Consulter les certificats, les rapports et les preuves PDF →
Définissez le lot de production, le niveau d’inspection, la base d’échantillonnage, les classes de défauts, les nombres d’acceptation et les mesures en cas de non-conformité.
Uniquement lorsque le rapport ou une évaluation technique documentée couvre clairement la variante proposée. Une apparence similaire ne suffit pas.
Confirmez l’identité du produit, la quantité, les dimensions, la construction, les composants, l’impression, les marquages, l’emballage, les rapports requis et les écarts non résolus.
Suspendez la décision concernée, identifiez la source maîtrisée, résolvez l’écart par écrit et publiez une révision claire et approuvée avant l’expédition.
Envoyez la spécification approuvée, la quantité, la destination, les essais requis et vos critères d’inspection ou de documentation.